产品参数
| 产品类型 | 双组份可焊接硅酸锌车间底漆 |
|---|---|
| 体积固体份 | 28% |
| 干膜厚度(DFT) | 10–25 μm(单道) |
| 混合比(主剂:固化剂) | 1:1(体积比) |
| 理论涂布率 | 18.67 m²/L(15 μm 干膜) |
| 干燥时间(25℃) | 表干约 3 分钟,硬干约 5 分钟 |
| 重涂间隔(25℃) | 最小 24 小时,最大不限 |
| VOC 含量 | 约 609 g/L(计算值) |
| 颜色与光泽 | 灰色;哑光 |
* 上表为典型参考值,不同颜色、批次与施工条件下存在差异,施工前请以随货官方 TDS(技术数据表)为准。
适用场景
Interplate 317 作为暂时性防护底漆,在钢结构预制工艺之前涂覆,为钢板和型材提供车间内 interim 保护,之后可与多种高性能涂层系统复涂。钢材需喷砂至 Sa 2½ 或 SSPC-SP6 并形成尖角状轮廓,25 μm 干膜可在多数环境中提供 6–9 个月的保护。
- 钢结构车间预处理流水线
- 钢板与型材预制前防护
- 船体及钢结构车间底漆
推荐配套体系
第 1 道
Interplate 317 无机硅酸锌车间底漆
15–25 μm
第 2 道
Intercure 200 快干环氧底/中间漆
按 TDS 推荐膜厚
第 3 道
Interthane 990 聚氨酯面漆
按 TDS 推荐膜厚
体系定位
C4–C5 中等至重腐蚀环境
总干膜约 250–320 μm
施工要点
- 钢材喷砂清理至 Sa 2½(ISO 8501-1:2007)或 SSPC-SP6,喷砂后表面应呈尖角状轮廓
- 将液体基料(乙组份)缓慢加入糊状组份(甲组份)中机械搅拌,切勿反向加入,25℃ 活化期约 6 小时
- 严格控制膜厚 10–25 μm,过度涂覆会增加焊接烟雾和焊接孔隙;干燥过快无法精确测湿膜
- 相对湿度低于 50% 时固化受阻,可能需喷水或蒸汽增加湿度以在 24 小时内达到复涂状态
- 钢板预加热至 40℃ 可获得最佳干燥效果;过早暴露积水可能导致表面永久变色
包装与配套
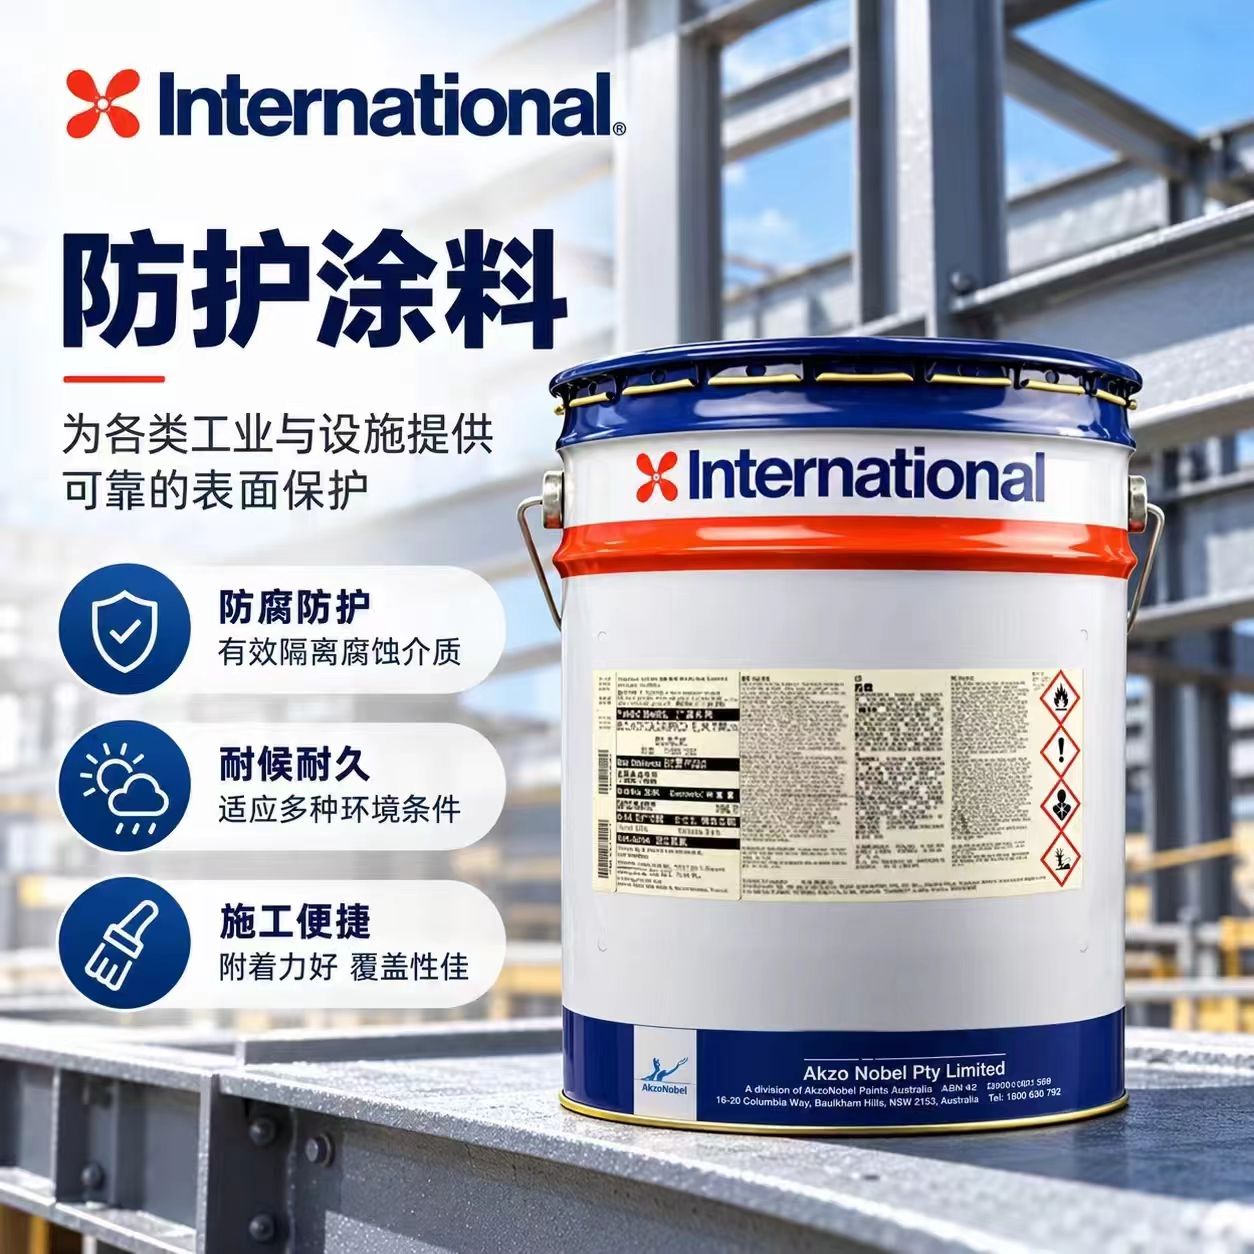
按项目用量配套供应,主剂与固化剂按混合比整组配套,避免单组份混用。
技术资料索取
官方 TDS(技术数据表)与 MSDS(安全数据表)随批次更新。留下项目信息,我们将提供与您工况匹配的最新版本国际牌 TDS/MSDS、配套体系表与施工建议。
提示:不同颜色、不同批次产品的体积固体份、VOC 与混合比可能存在差异,施工前请以随货技术数据表为准。
同系列相关产品
按涂层体系与工况互相配套使用
无机富锌底漆
无机富锌底漆
无机富锌底漆
无机富锌底漆